[点晴模切ERP]涂布窗口有通用参数表吗?
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
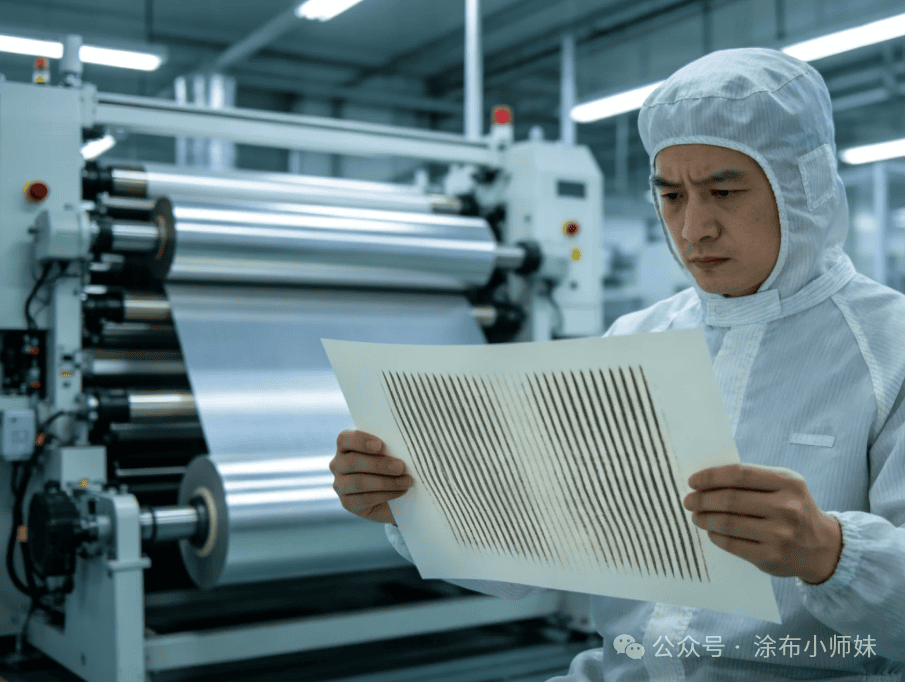
某电池厂新进一台涂布机,工艺工程师小王从同行那里要来一张成熟参数表:涂布速度3m/min、间隙120μm、泵速22r/min、烘箱温度95℃…… 信心满满地开机,结果第一批极片面密度偏差超过8%,条纹缺陷遍布整卷。 打电话问同行,对方说:我们一直用这个参数啊,没问题。
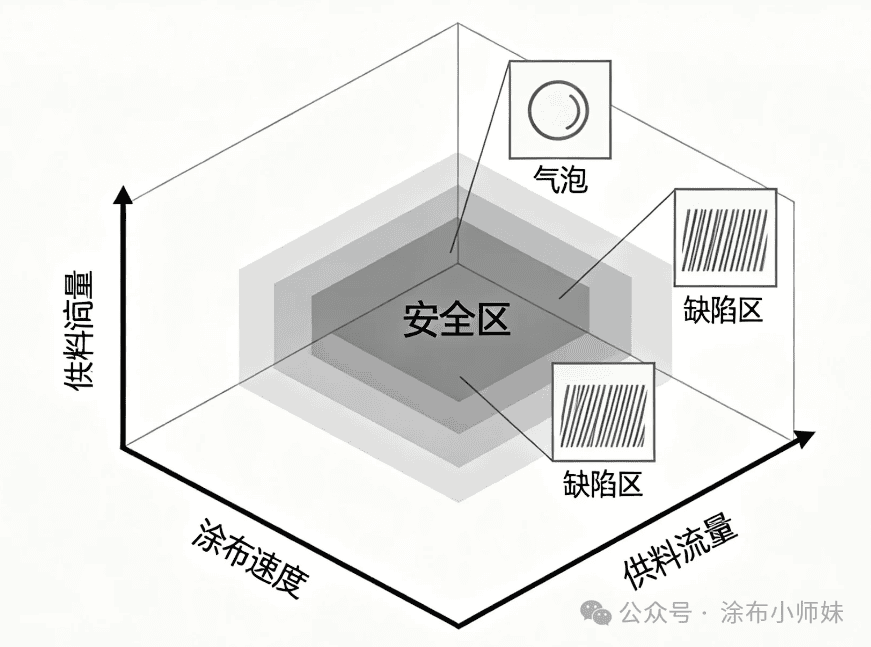
问题出在哪? 浆料粘度不同、基材张力不同、环境温湿度不同,参数一样,结果天差地别。 这个场景,我相信做涂布工艺的你不陌生。 涂布窗口有没有一张通用参数表? 这是我在后台被问得最多的问题之一。 今天这篇文章,一次性讲透。 一、涂布窗口到底是什么? 先把这个概念说清楚。 涂布窗口不是设备面板上某个具体的数值,而是一个参数空间。 在这个空间里,所有工艺参数组合在一起,能产出无缺陷、厚度均匀的涂层。 出了这个空间,气泡、条纹、厚边、漏涂就来了。 可以把它想象成一个三维立体的安全区。 横轴是涂布速度,纵轴是间隙,竖轴是流量。 在这个区域里随便取一个点,都能稳定生产;走出这个区域,缺陷就找上门。 涂布窗口的大小由流体特性和工艺参数共同决定。 浆料的粘度、表面张力、固含量变了,窗口的形状和位置就变了。 设备换了、刮刀磨损了、烘箱温度场偏移了,窗口也跟着动。 所以,涂布窗口是动态的、针对性的、瞬时的。 同一个配方、同一台设备,今天和明天可能都不一样。 二、涂布窗口里到底有哪些参数? 说清楚窗口的动态性之前,得先知道窗口里有什么参数。 第一类:涂布头参数 这是决定涂层厚度的第一道闸门。 涂布间隙:刮刀与背辊或模头与基材之间的距离。逗号刮刀系统里,间隙偏差1微米直接导致涂层厚度偏差1微米。锂电池极片要求间隙误差不超过0.5微米。实际生产中,间隙通常控制在0.05到0.5毫米范围。 涂布速度:基材走带的速度。速度提高,单位时间通过的浆料量变化,涂层厚度随之改变。但速度过快可能导致浸润不充分、空气夹带。 供料流量:单位时间输送到涂布头的浆料量。狭缝涂布中,湿膜厚度等于流量除以涂布宽度再除以涂布速度。流量精度通常要求控制在±0.1%以内。 第二类:浆料特性参数 这是最容易被忽略的变量。 粘度:浆料的流动阻力。逗号刮刀适合中高粘度涂料,通常3000cP以上。微凹版涂布中,粘度直接影响网穴转移率。粘度波动超过±5%就可能引发气泡针孔或边缘增厚。 固含量:浆料中固体物质的比例。固含量变了,同样的湿膜厚度下干膜厚度就变了。高固含体系往往需要降低涂布速度10%到15%。 表面张力:决定浆料在基材上的铺展能力。表面张力25mN/m的涂布液能在PET上铺展成镜面,40mN/m的可能缩成露珠。 第三类:干燥参数 涂完了不等于做好了。 烘箱温度:分区梯度设置至关重要。水性体系常采用90℃、110℃、95℃的梯度。温度设置不合理,表干过快导致龟裂,或干燥不充分导致涂层性能不达标。 风速与风量:影响干燥效率和涂层表观。 第四类:张力控制参数 基材在设备里从头跑到尾,张力贯穿始终。 放卷张力、涂布段张力、收卷张力:各段张力需匹配。放卷张力波动超过设定值10%就可能引发打皱。锂电池涂布中,放卷张力通常控制在80到120牛顿,波动要求不超过±3%。 表面看就这几类参数,但真正麻烦的是,它们全都相互耦合。
速度变了,最佳间隙跟着变;粘度变了,合适的张力区间也变了;温度调高一度,也许就要重新匹配流量和速度。 三、为什么不存在通用参数表? 道理其实不复杂。 原因一:涂布方式不同,控制逻辑完全不同。 逗号刮刀靠机械间隙定厚度,适合中高粘度、厚涂层。 微凹版靠网穴容积和速度比控制转移量,速比从1比1到2比1以上,涂布量的变化规律是非线性的。 狭缝挤压靠流量和速度的精确匹配计算厚度,湿膜厚度等于流量除以宽度再除以速度。 三种方式,三种逻辑,一套参数表怎么可能同时覆盖? 原因二:同一种涂布方式,不同材料要求的参数天差地别。 同样的逗号刮刀,涂粘度3000cP的胶水和涂粘度30000cP的胶水,间隙、速度、刮刀角度全得重调。 同样是狭缝挤压,锂电池正极浆料和光学膜涂布液的流变特性完全不同,工艺窗口的位置和大小也完全不同。 原因三:设备状态在变。 刮刀会磨损,背辊会椭圆,张力传感器会漂移。 今天能跑的参数,下周可能就跑不了了。 设备手册上的推荐值只是起点,不是终点。 原因四:环境条件在变。 湿度低于40%容易产生静电吸附粉尘;温度变化影响浆料粘度;甚至季节更替都会让同样的参数产出不同的结果。 所以,不存在一张通用参数表能让你一劳永逸。 如果有人卖你这样的表,要么他不专业,要么他不懂涂布。 四、没有通用表,那我们用什么? 这才是真正有用的东西。 方法一:建立自己的工艺卡片体系 每成功跑通一个产品,把当时的设备参数、浆料指标、环境条件全部记录下来。 不是只记一组数,而是记录窗口的边界,速度调到多少开始出条纹?间隙小于多少开始漏涂?粘度在什么范围内可以不改参数直接生产? 每次换线,先翻卡片,找到最接近的历史记录作为起点,而不是从零开始摸索。 方法二:掌握窗口扫描的基本功 换新产品或换新浆料时,花半天时间做一次系统的窗口扫描。 固定其他参数,单变量扫描速度,从低到高,记录每个速度点的涂层状态,找到速度的上限和下限。 然后固定速度,扫描间隙或流量。 再固定间隙和速度,扫描粘度的影响。 这个过程看似耗时,但比起盲目调试一整晚,效率高得多。 扫描一次,窗口的边界就清楚了。 以后只要来料在窗口内,参数就不用大动。 方法三:关注关键控制指标,而不是具体数值 涂布小师妹觉得与其死记速度25米每分钟,不如记住涂布珠形态稳定、弯月面无抖动是什么样的视觉状态。 与其纠结间隙0.15毫米,不如用测厚仪实时反馈厚度,让系统自动微调间隙。 方法四:善用在线检测闭环 现代涂布机普遍配备在线测厚仪和机器视觉系统。 把这些检测数据接入控制系统,让设备根据实时反馈自动调整参数,比人工凭经验微调可靠得多。 方法五:区分可调参数和不可调参数 浆料粘度、固含量、表面张力来自上游工序,涂布工序很难改变。能调的是速度、间隙、流量、温度、张力。 把精力放在能调的事情上,而不是跟来料较劲。 五、从抄参数到懂逻辑 回到最初的问题:涂布窗口有通用参数表吗? 没有,也不可能有。 但这不意味着每次都要从零开始。 真正值钱的不是那张不存在的表,而是理解参数之间如何相互作用的能力。 知道速度调高10%之后,间隙和流量该怎么配合调整。 知道粘度涨了200cP之后,张力要不要跟着动。 知道这批基材表面粗糙度变了之后,干燥温度需不需要改。 这些判断力,来自对涂布窗口本质的理解,它是一个动态的、多维的、受多重因素制约的操作空间。 理解了这个空间的形成机理,你就不需要那张不存在的表了。 这才是涂布工艺工程师真正的本事。 阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/9/28 17:41:04 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886