同样一卷母卷,有的工厂可以产出一万平米合格成品,部分工厂却只能产出九千五百平米,几百平方米差额全部变成分切损耗。分切材料损耗直接吞噬企业利润,很多工厂依靠人工经验、Excel表格做排刀与尾料管理,损耗长期徘徊4‑6%,很难向下突破。引入点晴模切ERP,把分切全流程数字化,能够系统性把分切总损耗由5%管控到1%左右,直接转化为企业实实在在的收益。
收益测算示例:月产量200吨模切料,母卷采购均价11000元/吨
- 损耗5%:每月浪费10吨,月度损失110000元
- 损耗1%:每月浪费2吨,月度损失22000元
- 每月节约8.8万元,全年节省105.6万元,尚不包含人工、停机返工隐性成本
一、模切料分切五大损耗来源
分切损耗主要分为切边损耗、尾料损耗、接头损耗、质量不良损耗、纸管损耗五大类,每一类都对应不同管理痛点:
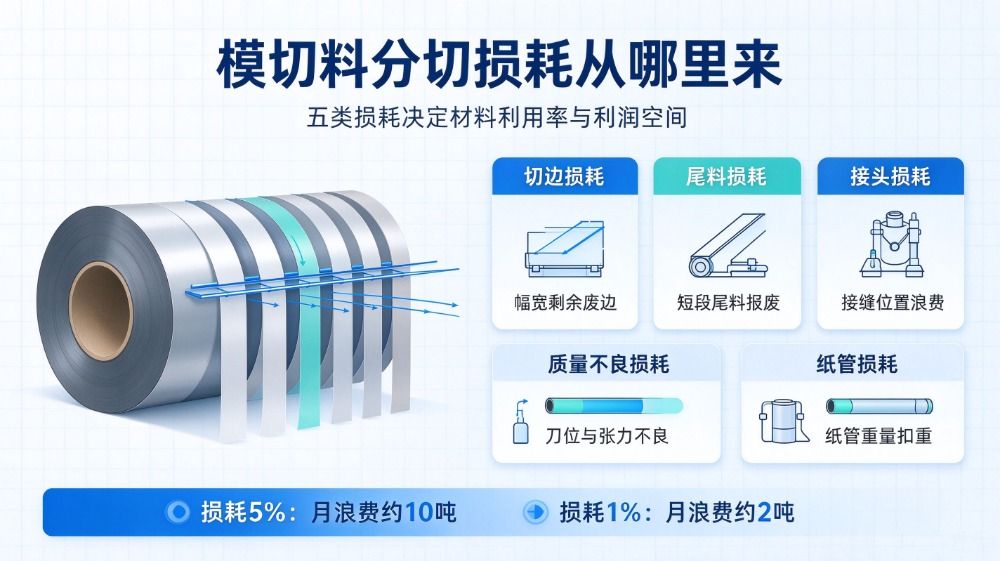
图1|分切五大损耗来源总览
| 损耗类型 | 损耗成因 | 常规损耗区间 | 核心痛点 |
|---|
| 切边损耗 | 母卷宽度与成品规格无法整除,剩余废边 | 0.5%‑2% | 人工排刀,很难算出最优组合,废边量大 |
| 尾料损耗 | 母卷剩余短段,无法切出完整成品卷直接报废 | 0.5%‑2% | 尾料无登记,尾料价值不清,不会优先消耗尾料 |
| 接头损耗 | 母卷拼接接头段,胶带接缝痕迹不可用,每次换卷浪费3‑5米 | 0.3%‑1% | 接头没有标记,生产时无法主动规避接头位置 |
| 质量损失 | 张力不稳、刀位偏移、刀片磨损、设备震动,造成褶皱、宽度超差、端面不平,产品降级或报废 | 1%‑3% | 依赖师傅经验,不良发生后才发现,缺少事前预警 |
| 纸管损耗 | 成品纸管自重占用重量,核算时容易忽略 | 0.5%‑1% | 多单位换算混乱,纸管重量没有精准剥离核算成本 |
传统工厂依靠人工计算排刀、纸质登记尾料,很难同时兼顾以上5类损耗管控;点晴模切ERP针对卷材分切原生开发功能模块,把以上损耗点纳入系统管控闭环。
二、点晴模切ERP五大数字化降损耗落地技巧
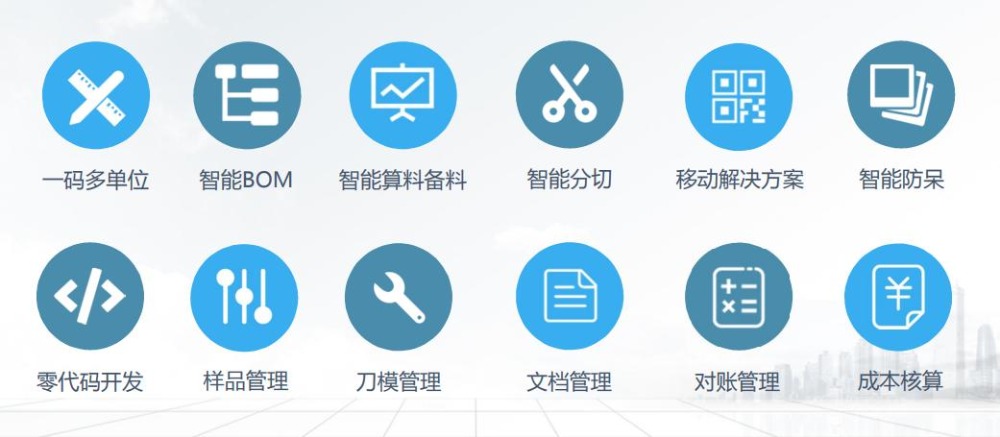
图2|点晴模切ERP特色功能
技巧一:智能分切排刀,降低切边损耗至0.5%以下
传统模式依靠人工或Excel做排刀计算,很难做多订单混合拼幅,经常产生大量废边。
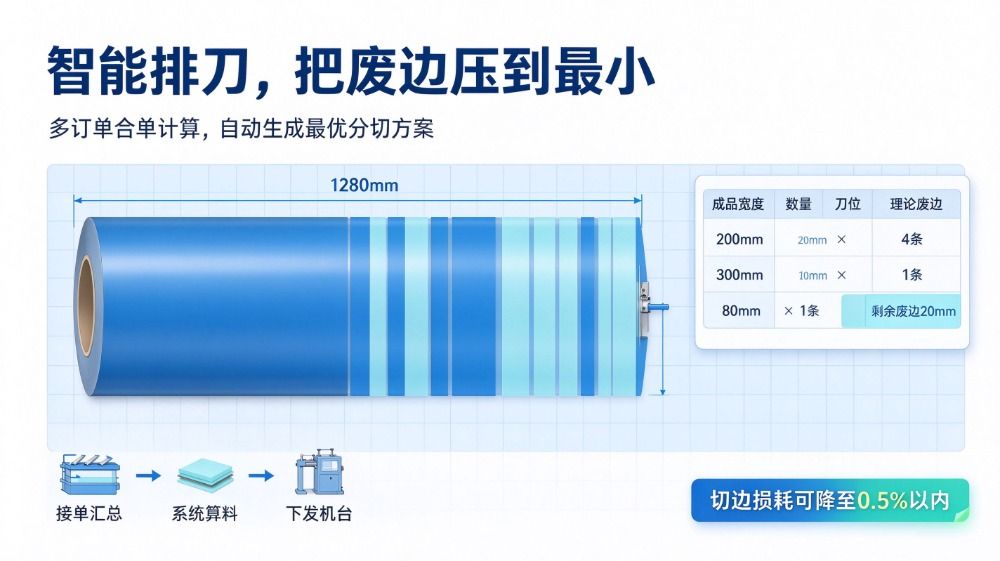
图3|智能分切排刀方案
点晴模切ERP智能分切模块,汇总多个工单规格,自动合单、智能计算最优排刀组合,不再靠人工口算。例如母卷宽度1280mm,系统自动匹配不同成品宽度组合,最大化利用母卷幅宽,把剩余废边压缩到最小。
系统自动生成刀具分配表,直接给到分切机台指导生产;
支持同一母卷匹配多款不同宽度成品订单,实现混合排刀;
系统自动核算理论废边,和实际生产废边做对比,排刀不合理直接预警。
效果:切边损耗由原来2%下降到0.5%以内
技巧二:全生命周期尾料数字化管控,压缩尾料损耗到0.5%
尾料是最容易被忽视的浪费,很多工厂剩余几米母卷直接报废。
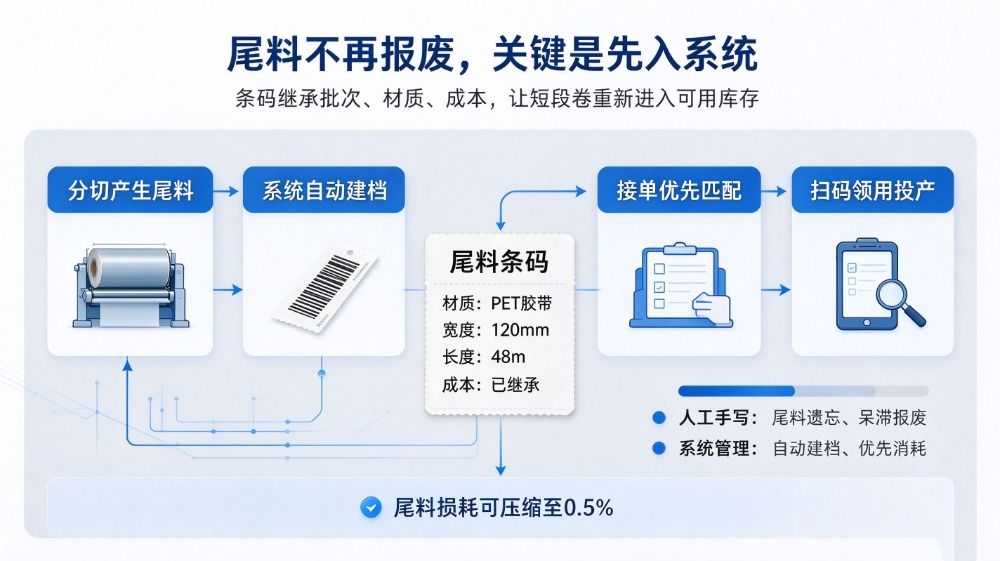
图4|尾料全生命周期闭环管控
点晴模切ERP的一码多单位+尾料继承机制解决尾料管理难题:
母卷分切产生尾料,系统自动生成尾料条码标签,完整继承原母卷批次、材质、采购单价、供应商信息,尾料成本清清楚楚,不会变成“无价值废料”;
接单做生产工单时,系统优先检索库存尾料,有匹配规格尾料,优先调用尾料投产,减少新开整卷母卷;
PDA扫码完成尾料入库、尾料领料,尾料库存实时可查,建立线上尾料台账,杜绝尾料随意堆放遗忘报废。
配套车间改善:搭配金属收卷纸管,降低最小可生产尾料长度;在客户允许前提下,灵活采用非标准定长生产消化尾料。
效果:尾料损耗由2%降至0.5%,呆滞尾料消耗率大幅提升
技巧三:接头信息系统标记,接头损耗控制0.3%
每次更换母卷拼接会产生接头损耗,人工记忆很容易忽略接头位置,造成整段成品报废。
在点晴模切ERP分切单据、物料标签上,支持备注标记接头位置、接头长度;
生产工单下发车间,操作工扫码即可看到接头提示,分切时主动绕开接头区段;
系统建议生产顺序:短卷母卷优先用完再接长卷母卷,减少接头发生频次;
对接车间制度,统一使用专用接胶带,减少接头报废长度。
效果:接头损耗由1%下降至0.3%
技巧四:设备、刀模、工单质量联动管控,减少质量不良损耗
质量不良损耗是最不划算的损耗,根源包含刀片磨损、张力异常、刀模老化、母卷对齐偏差。
点晴模切ERP提供刀模全生命周期管理,联动生产工单实现事前预防:
刀模寿命预警:记录刀模冲压/分切次数,到达寿命阈值系统弹窗提醒打磨维修,避免刀具过度磨损带来宽度偏差、毛刺不良;
工单BOM绑定工艺参数,机台可以查阅对应产品标准张力、速度参考;
车间PDA扫码报工,如实填报不良数量、不良类型;系统自动统计每个工单、每个机台、操作人员的不良损耗率;
损耗超标预警:当工单实际损耗高于BOM预设损耗阈值,系统自动提示管理人员介入,及时排查设备、操作问题,避免批量报废。
效果:质量不良损耗由3%降至1%左右
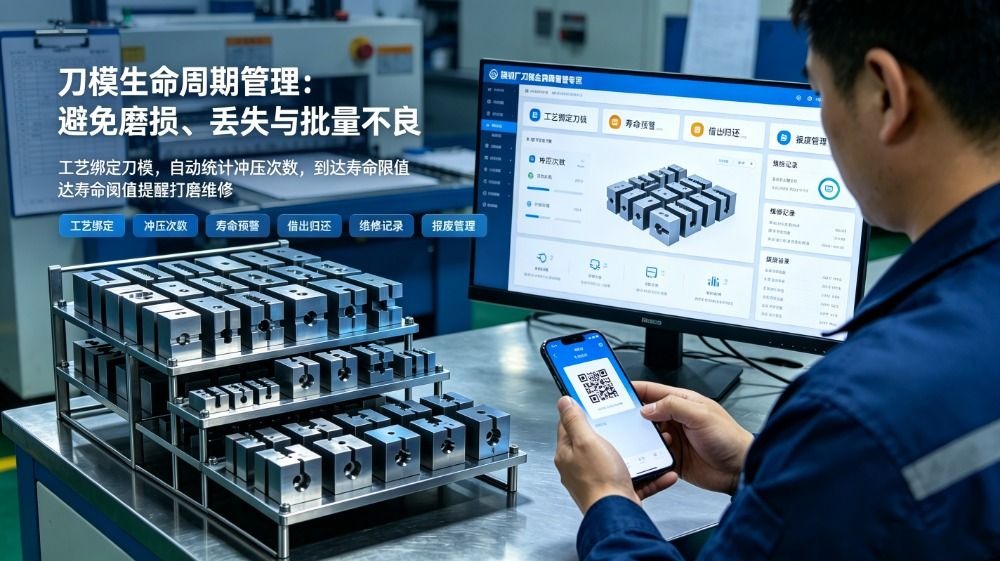
图5|刀模生命周期管理
技巧五:边角料、次品分级台账管理,提升废料再利用价值
即便做到最优生产,依旧会产生切边窄条、次品卷,点晴ERP帮助把废料做数字化分类登记:
切边窄条、废边:系统登记报废重量,统计每月废边产出量,统一对外回收售卖;
降级次品卷:系统单独建立次品物料编码,记录数量、规格、成本,可定向给到对质量要求较低客户销售;
尾料拼接物料:客户允许情况下,尾料拼接成品单独建档,标签明确标注拼接信息。
提示:该方式不会直接降低物理损耗率,但减少废料带来的经济损失,把废料转化部分收益。
三、真实落地案例:珠三角50人规模胶带模切厂
工厂概况
珠三角某胶带分切模切厂,员工52人,月产能约180吨各类工业胶带;上线点晴模切ERP前依靠Excel管理分切排刀与库存。
上线前痛点
人工排刀,切边废边波动大;尾料手写记录,经常遗忘,尾料大量呆滞报废;
没有统一系统记录接头位置,接头浪费经常发生;
没有统计各工单实际损耗,不知道哪台机、哪个产品损耗异常;
多单位换算混乱,卷、公斤、米、㎡之间靠手工Excel换算,成本核算不准;
综合分切损耗长期在4.8‑5.5%区间,每年原材料浪费超百万元。
上线点晴模切ERP实施动作
启用智能分切排刀模块,接单后系统合单自动计算最优排刀方案,输出分切刀具表给到车间;
落实尾料条码管理,分切产生尾料自动打印标签,系统优先消耗库存尾料;
在分切单据、物料标签增加接头备注字段;
启用刀模寿命预警、工单损耗预警;PDA扫码报工,记录每单实际损耗、不良;
开启一码多单位,卷、kg、米、㎡系统自动换算,纸管重量做扣重核算。
上线6个月改善对比表
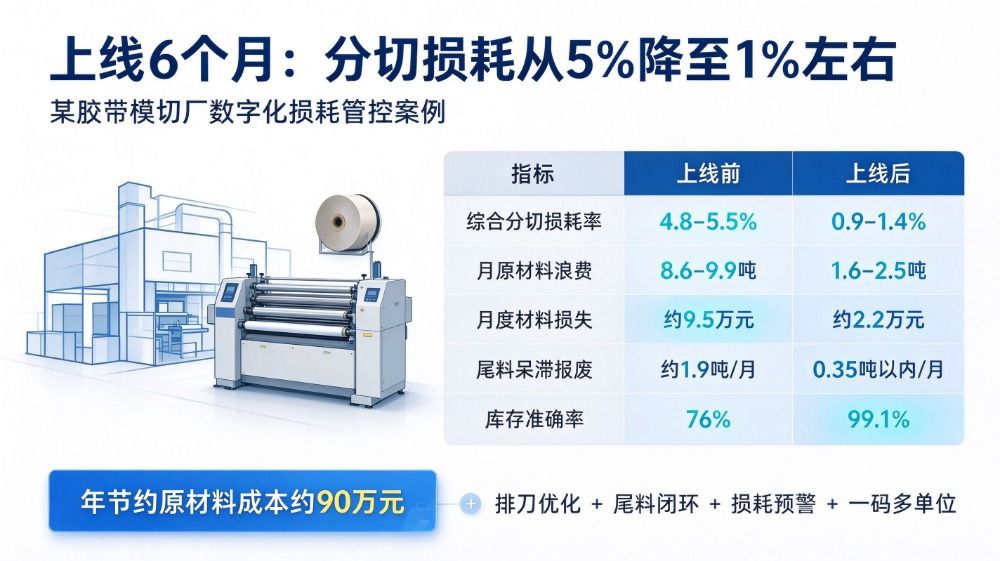
图6|上线前后损耗与收益对比
| 指标 | 上线前 | 上线点晴模切ERP六个月后 |
|---|
| 综合分切损耗率 | 4.8‑5.5% | 0.9‑1.4% |
| 月原材料浪费吨数 | 8.6‑9.9吨 | 1.6‑2.5吨 |
| 月度原材料直接损失 | 约9.5万元 | 约2.2万元 |
| 尾料呆滞报废 | 每月约1.9吨 | 每月0.35吨以内 |
| 库存准确率 | 76% | 99.1% |
| 工单损耗统计 | 无统计,全靠估算 | 每单自动输出理论损耗vs实际损耗报表 |
项目收益:一年直接节约原材料成本接近90万元,还减少返工停机、人工盘点的隐性成本。
四、不同工厂分切损耗水平对照参考(月产量200吨基准)
| 工厂水平 | 总损耗率 | 每月浪费吨数 | 管理特点 |
|---|
| 新手小厂 | 4%‑6% | 8‑12吨 | 人工排刀、无尾料台账,设备管控薄弱,全凭师傅经验 |
| 一般模切厂 | 2%‑3% | 4‑6吨 | 有基础操作规程,缺少数字化工具,细节管控不到位 |
| 成熟精细化工厂 | 1%‑1.5% | 2‑3吨 | 使用系统排刀,尾料登记,设备维护制度完善 |
| 大厂数字化标杆 | 0.8%‑1% | 1.6‑2吨 | 点晴模切ERP等行业ERP落地,智能算料、尾料优先消耗、全流程扫码管控 |
五、总结:数字化降低分切损耗三大核心要点
排刀要算好:开工前用系统智能排刀,十几分钟系统完成多订单最优组合,避免人工计算带来大量废边;
设备质量要可控:通过ERP做刀模寿命、工单损耗预警,把质量不良损耗管控前置,不要等批量报废之后再处理;
尾料必须管好:尾料条码建档,系统优先消耗尾料,不要把可利用尾料直接当成废料丢弃。
分切损耗就是工厂看不见的利润。同样一卷母卷,别人产出10000㎡成品,通过数字化管控你做到10500㎡,相当于直接增加5%的利润。点晴模切ERP不是简单进销存软件,而是针对模切卷材分切场景原生设计,把排刀、尾料、接头、刀模损耗全部纳入系统闭环管理,真正帮助工厂把分切损耗从5%稳定降到1%左右。
联系点晴:https://moqie.clicksun.cn,咨询电话:400-186-1886
该文章在 2026/10/29 14:39:06 编辑过


 400 186 1886